
La compatibilité des machines n’est pas établie uniquement par une marque ou un modèle de machine. Un ruban d'aluminium thermoscellable candidat doit être vérifié par rapport à la température réelle de l'interface, au maintien, à la pression, à la séquence de retrait du revêtement et à la manipulation de la bande sur la ligne de production. Ce guide propose une approche de qualification pratique sans supposer une lestte universelle de machines ou une température d'activation.
Le ruban thermoscellable est compatible avec une ligne de production lorsque ses conditions d'activation spécifiques au produit, la manipulation du revêtement et la stabilité de la bande peuvent être maintenues par l'équipement réel dans les conditions de production prévues.
Le même modèle de machine peut produire des résultats différents en cas de changement de temporisation, de pression, de contrôle de température, d'outillage, de substrat ou de vitesse de ligne. Les mesures de routine et les essais contrôlés sont plus fiables que l'hypothèse d'une compatibilité à partir du modèle de l'équipement ou d'une estimation de la température saisonnière.
Vérifiez cinq facteurs ensemble : la température à l’interface de liaison ; temps de séjour à la vitesse de ligne prévue ; uniformité de la pression et du contact sur toute la zone de liaison ; la séquence et la cohérence du retrait du revêtement ; et la stabilité de la bande, y compris la tension, l'alimentation et l'enregistrement. Une inadéquation d’un facteur peut affecter la production ou la qualité des obligations.
Le liner ne reste pas forcément dans la zone chauffée. Dans certains processus d'assemblage, il est retiré avant le thermoscellage ; dans d'autres, il prend en charge la découpe, le positionnement ou l'alimentation. Confirmez la séquence réelle du processus avant d'évaluer l'exposition du revêtement à la chaleur.
Le choix du revêtement est donc à la fois une décision en matière de matériau et d’équipement. Les questions pertinentes sont de savoir si le revêtement se détache au point requis, si le ruban peut être positionné de manière cohérente et si le rouleau ou la pièce découpée peut être alimenté sans se déchirer, s'enrouler ou se déplacer.
Pour les détails de construction, voir Ruban adhésif en aluminium (HSL) thermoscellé avec doublure ; pour le format sans doublure, voir Guide complet du ruban adhésif HSL sans doublure .
| Type de doublure | Manipulation sur la ligne | Vérifications avant approbation | |
| Doublure en film PET | Le film de doublure peut prendre en charge une manipulation et une découpe cohérentes, en fonction de la qualité. | Vérifiez la force de relâchement, la statique, le curl, la tension et l'enregistrement à la vitesse de production. | |
| Doublure en papier kraft | Le support en papier peut convenir à la manipulation et à la conversion manuelles ou semi-automatiques. | Vérifiez l'état d'humidité, la déchirure des bords, le démoulage et l'alimentation à la vitesse prévue. | |
| Doublure CCK | La surface recouverte d'argile offre une face de démoulage lisse ; le comportement de libération spécifique au grade doit être confirmé. | Vérifiez la cohérence de la force de démoulage, la qualité de la découpe, le stockage et le retrait du revêtement. | |
| Pas de doublure | Supprime l'étape de retrait du revêtement, mais laisse la construction sans support antiadhésif. | Vérifiez l'enroulement, le blocage, la protection de la surface, la tension de la bande, l'alimentation et l'enregistrement. |
 Ruban adhésif HSL avec doublure pour collage thermoscellé Le ruban adhésif HSL doublé combine une feuille d'aluminium, une couche thermoscellable et un revêtement antiadhésif, ce qui le rend pertinent là où la manipulation du revêtement et la découpe définissent la compatibilité avec la machine. Voir le produit →
Différentes configurations d'équipement imposent différentes exigences en matière de transfert de chaleur, de pression, de retrait du revêtement et de manipulation de la bande. Passez en revue le processus réellement utilisé plutôt que de vous fier à une liste générique de compatibilité entre marques de machines.
Plateau chauffant ou presse. Le ruban est placé à l'interface spécifiée, puis la chaleur et la pression sont appliquées pour le séjour validé. Vérifiez le support du luminaire, l'alignement et la répartition de la pression, et confirmez lorsque la doublure antiadhésive est retirée.
Rouleau chauffant en continu ou équipement de laminage. Si l'application utilise une bande en mouvement, le temps de maintien est influencé par la longueur de la zone chauffée et la vitesse de la ligne. Confirmez que l'adhésif peut atteindre ses conditions d'activation requises tandis que la tension et le contact de la bande restent stables.
Ligne de placement ou de conversion automatisée. Vérifiez le démoulage, le retrait du revêtement, le chemin d'alimentation, l'enregistrement et la stabilité du rouleau. Pour les constructions sans doublure, vérifiez également l'enroulement, le stockage, le blocage et la protection des surfaces exposées.
 Ruban adhésif HSL sans doublure pour lignes de thermoscellage automatisées Ruban en aluminium sans doublure avec couche avant thermosoudable, adapté aux lignes automatisées capables de traiter une bande non supportée et ne nécessitant aucun décollement manuel. Voir le produit →
Une bande est compatible uniquement lorsque les conditions d'activation spécifiques au produit peuvent être remplies de manière cohérente par la machine. L'équipement doit également contrôler le contact, la manutention et la vitesse de la ligne. Une fenêtre d'activation plus large peut offrir une plus grande tolérance au processus, mais la qualité exacte et l'essai réel déterminent si la combinaison est appropriée.
Le diagramme illustre le principe d'un chevauchement des fenêtres de fonctionnement. Il est uniquement conceptuel et ne représente pas les températures d'activation d'un produit Shixin. Utilisez les données techniques pour la qualité sélectionnée et les mesures de l'interface de collage réelle.
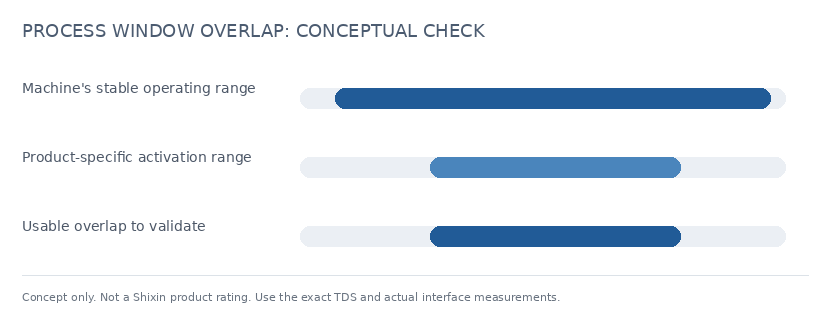
Figure 1 : Illustration conceptuelle du chevauchement entre la capacité de la machine et une plage d'activation spécifique au produit. Il ne s'agit pas d'une spécification de produit.
Planifiez l'essai en fonction de la qualité réelle du ruban, du substrat, de l'équipement et des critères d'acceptation. La quantité d’échantillon et la durée de l’essai doivent être convenues en fonction du processus de production plutôt que fixées comme un minimum universel.
Enregistrez la température de l'interface, le point de consigne de l'équipement, le temps de maintien, la pression, la vitesse de la ligne, la séquence de retrait du revêtement et la tension de la bande. Utilisez des méthodes de mesure appropriées et conservez les mêmes conditions de substrat et de fixation pendant la comparaison.
Comparez les conditions mesurées de la machine avec les exigences d'activation dans les données techniques pour la qualité exacte du ruban. Si les conditions ne se chevauchent pas de manière fiable ou laissent trop peu de marge de processus, examinez la méthode de mesure, l'outillage, les réglages ou la construction du ruban avec le fournisseur avant la production.
Lorsque le fournisseur définit une plage d'activation, effectuez des essais à des points appropriés dans cette plage approuvée. Inspectez la qualité du collage et testez les performances de pelage ou de tenue après le conditionnement défini par le client. N'opérez pas en dehors des directives du produit simplement pour forcer une liaison.
Enregistrez les bourrages, les déchirures, les boucles, les interruptions de libération de la doublure, les décalages d'enregistrement et les temps d'arrêt qu'ils provoquent. Ces observations aident à identifier les problèmes de manipulation et d’alimentation qu’un test de pelage seul ne peut pas révéler.
Testez le ruban sur le PP, PE, ABS ou autre substrat utilisé sur la ligne et conditionnez l'assemblage selon les exigences de l'application. La compatibilité du substrat et la compatibilité de la machine sont des contrôles distincts. Pour une sélection de matériaux plus large et une validation spécifique à chaque qualité, voir Ruban adhésif en aluminium thermoscellable pour éléments chauffants .
Les symptômes suivants peuvent résulter du matériau, des paramètres de l'équipement, du substrat ou de l'interaction entre eux. Considérez-les comme des indices de diagnostic et non comme une preuve que la bande elle-même est défectueuse.
Soulevez des questions de compatibilité lors du devis et de l'échantillonnage, tandis que le format de construction et de conversion peut toujours être examiné avant l'approbation de la production.
Un fournisseur capable de fournir des données spécifiques au produit et de prendre en charge un essai contrôlé rend la qualification plus efficace. Jiangsu Shixin Tape Product Co., Ltd. (Shixin Tape) fabrique du ruban adhésif en aluminium thermoscellable dans des constructions sans doublure et avec doublure. Certains modèles avec support de doublure peuvent combiner un adhésif thermoscellable sur une face avec un adhésif sensible à la pression sur l'autre ; le papier ou film antiadhésif protège la face sensible à la pression. Des largeurs personnalisées et des formats de rouleaux peuvent être discutés en fonction du projet. OIN 9001 is certifications de systèmes de gestion; Les déclarations RoHS/REACH applicables et les rapports de test SGS doivent correspondre au produit exact et à la portée du test.
 Ruban adhésif HSL personnalisé avec doublure PET adhésive forte Ruban en aluminium thermoscellable personnalisable avec doublure en PET et adhésif à haute adhérence, adapté aux composants électroniques et aux liaisons thermiques qui nécessitent un retrait sans résidus de la doublure. Voir le produit →
Un ruban adhésif thermoscellable peut-il fonctionner sur différents types d’équipements de production ?
Parfois, mais seulement si chaque procédé répond aux exigences de la construction sélectionnée. Un ruban avec support de doublure peut nécessiter une étape définie de retrait du support, tandis qu'un ruban sans support nécessite un enroulement et un contrôle de bande appropriés. Qualifiez chaque ligne séparément en utilisant son substrat, ses paramètres et ses critères d'acceptation réels.
Une fenêtre d’activation plus large signifie-t-elle toujours une meilleure compatibilité ?
Une fenêtre plus large peut donner au processus une plus grande tolérance aux variations normales, mais elle ne garantit pas la force d'adhésion ou les performances d'utilisation finale. Confirmez les conditions réelles de la machine, les résultats des tests de substrat et d'assemblage fini pour la qualité sélectionnée.
Le ruban thermoscellable sans doublure est-il plus rapide sur toutes les machines ?
Non. Le ruban sans doublure supprime l’étape de retrait du revêtement, mais il n’augmente pas automatiquement le débit. L'équipement doit toujours contrôler l'enroulement, la tension de la bande, l'alimentation, la protection de la surface et l'enregistrement. Pour plus de détails sur la construction sans doublure, voir notre ruban adhésif HSL sans guide de doublure .
De combien de bandes d’échantillons un essai de compatibilité a-t-il besoin ?
Il n’existe pas de longueur d’échantillon universelle. Convenez de la quantité avec le fournisseur en fonction des déchets d'installation, de la durée de l'essai, du nombre de conditions de processus, des tests répétés et du format de production. Des essais à grande vitesse ou prolongés peuvent nécessiter du matériel supplémentaire pour confirmer une manipulation cohérente sur tous les rouleaux.
Notre entreprise est engagée dans l'industrie de la fabrication de bandes depuis plus de 20 ans et se concentre sur divers Types de bandes d'aluminium en papier d'aluminium, bandes en mousse, bandes de réfrigérateur, etc.
Téléphone: + 86-159-5136-0053
+ 86-136-6515-8108
Whatsapp + 86-159-5136-0053
Adresse: N ° 1, Yedong Road, à l'ouest de Yingbin Avenue, zone de développement économique, City Suqian, province du Jiangsu, Chine
Miya Miao
Courriel: [email protected]
Mobile / WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Adhesive Tape Products Co., Ltd. All Rights Reserved. Fabricants de bandes d'adhésifs de papier d'adhésif en feuille de feuille d'adhésif personnalisé


